

壓克力加工方式比較:雷切、CNC、熱彎、拋光、黏合
壓克力加工常見方式有雷射切割、CNC 雕刻切割、熱彎成型、拋光與黏合五大類,選對組合才能同時兼顧質感、強度與成本。
雷切適合複雜外形與中小量生產,CNC 適合厚板與需要精準直角邊的結構件,熱彎用來做 L 型、U 型等一體成型造型,拋光決定邊緣透亮度,黏合則影響結構強度與外觀乾淨度。
重點整理
- 雷切速度快、適合複雜圖形;可切厚度取決於雷射功率,板材越厚切得越慢、切邊越粗糙。
- CNC 適合約 8mm 以上厚板與需要倒角、開槽的結構,邊緣平直、可再拋光。
- 熱彎可減少黏合接縫,讓 L 型托架、階梯架更一體、更耐用。
- 拋光分為火焰拋光、布輪拋光與鑽石拋光;只拋光外露的邊,要黏合的邊不拋光。
- 黏合方式影響強度與外觀,無影膠(UV 膠)接縫最乾淨,適合高透明展示盒;溶劑黏合前建議先退火。
壓克力加工有哪些方式?一張表看懂
一件壓克力展示架通常不是只用一種工法完成,而是「切割 → 成型 → 邊緣處理 → 組裝」多道工序的組合。下面先用表格整理常見壓克力加工方式的特性。
| 加工方式 | 適合厚度 | 優點 | 限制 | 常見應用 |
|---|---|---|---|---|
| 雷射切割 | 依雷射功率而定,以薄板到中厚板最常用 | 可切複雜外形、速度快、免開模 | 厚板切得較慢、切邊較粗糙,邊緣略有斜度 | 立牌、標價牌、造型背板 |
| CNC 雕刻切割 | 約 3–30mm 以上 | 邊緣平直、可倒角開槽、精度高 | 工時較長、內角有刀具半徑 | 厚底座、展示盒、結構件 |
| 熱彎成型 | 約 2–10mm | 一體成型、少接縫、強度好 | 彎角處可能輕微變形,需治具 | L 型托架、斜面架、U 型架 |
| 拋光 | 各厚度 | 邊緣透亮、提升質感 | 增加工時與成本;要黏合的邊不拋光 | 高透明展示盒、精品陳列 |
| 黏合 | 各厚度 | 可組合複雜立體結構 | 處理不佳易起泡、白化 | 展示盒、階梯架、分格盒 |
雷切 vs CNC:切割方式怎麼選?
雷射切割的特性
雷射切割是以高溫雷射光束熔化壓克力,不需要開模、可以直接讀取設計檔切出任何外形,因此非常適合造型立牌、LOGO 鏤空、桌牌等中小量訂製。
雷切能切多厚,取決於雷射功率。雷射設備商 Trotec 指出,60W 雷射可切 12mm 壓克力,但速度較慢、品質較差;若要以最佳品質切割 25mm 厚板,建議使用 400W 機台(Trotec Laser〈Trotec Acrylic Processing Guide〉)。也就是說,板材越厚,雷切越慢、切邊越容易出現熱熔紋路與上下寬窄差,因此厚件常改用 CNC 加工。
切邊是否呈現火焰拋光般的亮面,也與板材種類有關。Trotec 說明,押出(extruded)壓克力雷切後會得到火焰拋光般的亮邊,上下表面略有差異;澆鑄(cast)壓克力的切邊則是乾淨、無毛邊。雷雕效果則相反:澆鑄板可呈現明亮、高對比的白色,押出板效果較有限、呈霧灰色,但切割所需功率較低、加工較快(Trotec Laser〈Laser processing on acrylic — Tips and tricks for processing acrylic〉)。下單前可先確認工廠使用的板材種類,再決定雷切邊是否還要另外拋光。
CNC 雕刻切割的特性
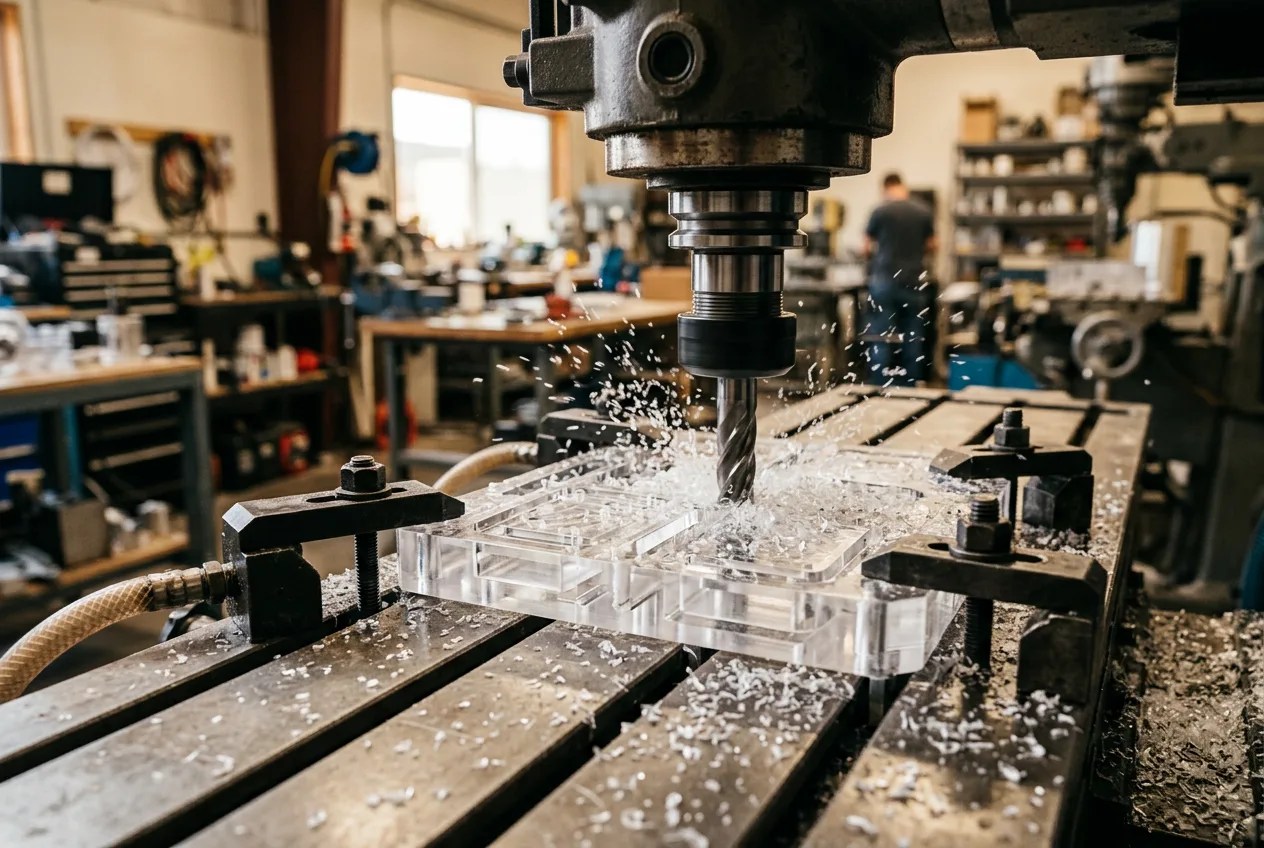
CNC 是用旋轉刀具進行物理切削,邊緣平直、垂直度好,可以做倒角、開槽、沉頭孔與半穿雕刻。厚底座、需要插接的結構件、或要求邊緣完全垂直才能黏合的展示盒,多半會選擇 CNC。CNC 切出的邊緣為霧面,若需要透亮效果,要再搭配拋光。內角會留下刀具半徑(約 R1.5–R3),設計時要預留。
簡單來說:外形複雜、板材薄、量不大 → 雷切;板材厚、要精準組裝、要做槽孔 → CNC。很多產品例如防塵壓克力展示盒,就是以 CNC 切割搭配拋光與黏合完成。
熱彎成型:讓展示架更一體、更耐用
熱彎是將壓克力局部加熱到軟化溫度後,用治具彎折成需要的角度,冷卻後定型。相較於兩片板材黏合,熱彎的轉角沒有接縫,外觀更簡潔,也不會有黏合處受力脫膠的問題。
常見的熱彎應用包括:
熱彎的注意事項是彎角處可能出現輕微內縮或表面紋路,角度公差一般約 ±1–2 度。若要求角度非常精準,可在打樣時確認治具與成品效果。
拋光與黏合:決定質感的最後一哩路
三種常見拋光方式
- 火焰拋光:以火焰快速掃過邊緣使表面熔亮,速度快、成本低,但處理不當容易造成邊緣起泡或日後應力裂紋,較適合不需再黏合的邊。PLEXIGLAS 原廠製造手冊指出,火焰拋光容易導致銀紋(細裂),凡是可能接觸溶劑(如黏合)的邊,應避免火焰拋光與乾式砂帶研磨(Trinseo〈PLEXIGLAS® Acrylic Sheet Fabrication Manual〉)。
- 布輪拋光:用布輪搭配拋光蠟研磨,光澤自然、穩定,是最常見的方式。
- 鑽石拋光:以鑽石刀具精修邊緣,平整度與透亮度最好,常用於高單價精品展示盒,成本也較高。
黏合方式比較
壓克力黏合常見有溶劑型黏合劑與 UV 無影膠兩種。溶劑型黏合強度好、適合大部分結構,但手法不熟練容易出現氣泡或白化;UV 無影膠接縫幾乎看不見,適合追求高透明度的展示盒與精品陳列,但對切割邊的平整度要求更高。黏合前邊緣是否平直,往往比膠水本身更重要,這也是為什麼要黏合的件多半選 CNC 切割。
ACRYLITE 原廠說明,毛細滲透式溶劑黏合是最常見的壓克力接合方式,要黏合的邊須切割乾淨或確實機加工、且不要先拋光;接縫白化通常是膠水含水分所致(ACRYLITE®(POLYVANTIS)〈Cementing – ACRYLITE®〉)。另外,前文引用的 Trotec〈Trotec Acrylic Processing Guide〉也建議,雷切件在黏合前先以約 80°C 回火數小時,以避免黏合時出現細微裂紋;前文的 PLEXIGLAS 原廠製造手冊同樣建議黏合前先退火、降低內應力,以減少溶劑接觸時產生銀紋的機會。整理成實務原則就是:先退火再黏合,只拋光外露的邊,要黏合的邊不拋光。這些建議針對的是溶劑型黏合;使用 UV 無影膠時,請依膠水廠商的說明作業。
如果你想了解這些工序如何影響報價,可以參考壓克力展示架價格怎麼算一文。
依產品類型選擇壓克力加工組合
實務上,選擇工法要從「產品用途」反推。以下是幾種常見產品的加工組合建議:
- 桌上立牌、標價牌:雷切 + 熱彎,必要時加 UV 彩印。
- 階梯展示架:CNC 或雷切 + 退火 + 黏合,外露邊再拋光,例如三層壓克力階梯展示架。
- 防塵展示盒:CNC + UV 無影膠黏合,外露邊以鑽石或布輪拋光。
- 分格收納盒:雷切或 CNC + 開槽插接,降低黏合點。
- 帶鎖櫃台展示櫃:CNC + 退火 + 黏合 + 外露邊拋光 + 五金安裝。
不確定哪種組合適合你的商品?可以先瀏覽壓克力展示架與展示盒分類,或直接透過OEM 客製服務提供需求,由我們依用途建議工法。整體訂製步驟可延伸閱讀壓克力訂製流程全解析。
參考資料
- Trotec Laser〈Trotec Acrylic Processing Guide〉,查閱日期 2026-10-26
- Trotec Laser〈Laser processing on acrylic — Tips and tricks for processing acrylic with Trotec Laser〉,查閱日期 2026-10-26
- Trinseo(PLEXIGLAS® 製造商,文件由 Curbell Plastics 託管)〈PLEXIGLAS® Acrylic Sheet Fabrication Manual〉,查閱日期 2026-10-26
- POLYVANTIS(ACRYLITE® 製造商)〈Cementing – ACRYLITE®〉,查閱日期 2026-10-26
常見問題
雷切和 CNC 哪個比較便宜?
一般來說,薄板與複雜外形用雷切較省工時,成本較低;厚板或需要開槽、倒角時,CNC 雖然工時較長,但能減少後續修邊與重工,整體不一定比較貴。實際要看板厚、數量與造型。
壓克力邊緣一定要拋光嗎?
不一定。雷切邊是否呈現亮面與板材種類有關,押出板較容易得到火焰拋光般的亮邊,可視情況不另外拋光;CNC 切割邊為霧面,若是透明展示盒或精品陳列,建議加拋光提升質感。要黏合的邊不拋光,被包覆或藏在結構內的邊也可省略拋光節省成本。
熱彎和黏合哪個比較耐用?
以單一轉角來說,熱彎沒有接縫,長期受力較不易脫開,通常比黏合耐用。但熱彎只適合單片板材彎折,複雜立體結構仍需要黏合或插接組裝。
想知道你的展示架最適合哪種壓克力加工方式?提供設計圖或參考照片,我們幫你評估工法與報價。


